


خلاصة
تعتمد خطوط الإنتاج الصناعية الآلية على الهواء المضغوط المتسق والخالي من الملوثات للحفاظ على الأداء الموثوق للأسطوانات والصمامات ذات الملف اللولبي والمحركات الهوائية عبر عمليات النقل المستمرة.وحدة SMC من النوع AC FRLيدمج ثلاث وظائف أساسية لإعداد الهواء ضمن مجموعة وحدات واحدة للتخلص من الرطوبة، وتحقيق الاستقرار في ضغط التشغيل، وتوفير تشحيم رذاذ الزيت الذي يمكن التحكم فيه للأجهزة الهوائية النهائية. تقسم هذه المقالة الكاملة التصميم الهيكلي الداخلي، ومواصفات الأداء المتدرجة، وسيناريوهات النشر الصناعية المتنوعة، وسير عمل التركيب الموحد، وأطر الصيانة الروتينية، ومعايير الأداء المقارنة مقابل مجموعات معالجة الهواء البديلة، وحل الاستفسارات الفنية لاستكشاف الأخطاء وإصلاحها لمهندسي تصميم النظام الهوائي وفنيي الصيانة في الموقع. يقدم كل قسم إرشادات فنية قابلة للتنفيذ لتحسين اتساق الهواء المضغوط وإطالة عمر الخدمة لجميع مكونات التنفيذ الهوائي المتصلة دون الاعتماد على أجهزة مرشح منفصلة ومجزأة ومنظم وأداة تشحيم.
جدول المحتويات - انقر فوق كل إدخال للانتقال إلى قسم المحتوى المطابق
- التركيب الهيكلي الأساسي والآلية الوظيفية المتكاملة
- ميزات التصميم الرئيسية المضمنة لتكييف الهواء المضغوط المستقر
- مجالات التطبيقات الصناعية ذات الطيف الكامل عبر التصنيع الآلي
- أكمل مصفوفة المعلمات الفنية القياسية لأحجام سلسلة التيار المتردد
- التثبيت القياسي وسير عمل معايرة الضغط خطوة بخطوة
- تحليل الأداء المقارن ضد مكونات تحضير الهواء المنفصل
- جدول الصيانة الروتينية المنظمة وقواعد استبدال المكونات
- حل الأسئلة الفنية المتداولة لمهندسي الهواء
التركيب الهيكلي الأساسي والآلية الوظيفية المتكاملة
يحمل الهواء المضغوط المستخرج مباشرة من ضواغط الهواء العديد من الشوائب الضارة التي تقلل من أداء الأجهزة الهوائية أثناء التشغيل على المدى الطويل. تشمل هذه الملوثات جزيئات الغبار الصلبة العالقة، وبخار الماء المكثف الناتج عن دورات ضغط الهواء، ورذاذ زيت تشحيم الضاغط المتبقي، وشظايا التآكل الجسيمية الدقيقة المتولدة داخل شبكات خطوط الأنابيب. يؤدي الهواء المضغوط الخام غير المعالج إلى تسريع تآكل الختم، وحركة المشغل غير المتسقة، وتشويش الصمام الداخلي، والإغلاق المتكرر غير المتوقع للخطوط في معدات التجميع الآلي والتعبئة ومعالجة المواد.
تعمل مجموعات معالجة مصدر الهواء المعيارية على حل هذه المخاطر التشغيلية من خلال الجمع بين مراحل المعالجة المستقلة في وحدة تركيب مدمجة واحدة. يعمل تنسيق التجميع الموحد على التخلص من وصلات الأنابيب الزائدة عن الحاجة، ويقلل من نقاط تسرب النظام بشكل عام، ويسهل الوصول إلى الصيانة المركزية لجميع وحدات تكييف الهواء. يجمع تصميم المجموعة الثلاثية القياسية بين ثلاث كتل وظيفية منفصلة في إطار واحد من سبائك الألومنيوم المتشابك، حيث يؤدي كل قسم مهمة تكييف لا يمكن استبدالها قبل أن يصل الهواء إلى المحركات الهوائية وصمامات التحكم.
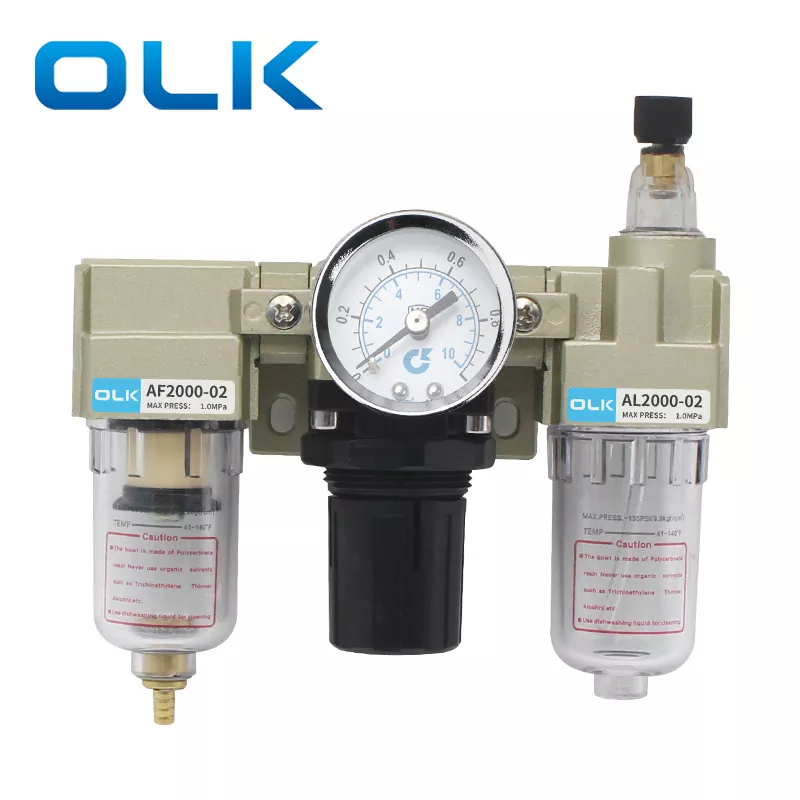
وحدة فلتر الهواء AF
يعترض هذا الجزء الأولي من المنبع الجسيمات الصلبة وقطرات الماء المكثف داخل تيار الهواء المضغوط الوارد. تحقق خراطيش الفلتر النحاسي المجهزة داخليًا دقة ترشيح موحدة تبلغ 5 ميكرون، وتحجز نشارة المعادن الدقيقة وغبار الورشة والرطوبة المتراكمة قبل أن تنتقل هذه الملوثات إلى المجموعات الفرعية الحساسة للتنظيم والتشحيم. تتيح أوعية التخزين الشفافة المصنوعة من البولي كربونات إمكانية المراقبة البصرية في الوقت الفعلي لتراكم السوائل دون تفكيكها.
وحدة منظم الضغط AR
تم وضع هذه الوحدة مركزيًا داخل المجموعة الثلاثية، وتوفر ضغط هواء ثابتًا على الرغم من تقلب ضغط إمداد الإدخال من الضواغط. يقوم هيكل التوازن الداخلي ذو الغشاء الزنبركي تلقائيًا بتعويض ارتفاع الضغط وهبوطه الناتج عن دورات تشغيل المشغل المتزامنة. يعمل مقبض القفل القابل للتعديل على تأمين قيم الضغط المُعايرة لمقاومة الانحراف الناتج عن الاهتزاز الميكانيكي أثناء نوبات الإنتاج المستمرة.
وحدة تشحيم رذاذ الزيت
يقوم قطاع التشحيم النهائي بتفتيت زيت التوربينات الهوائية المعين إلى رذاذ دقيق للغاية معلق داخل تدفق الهواء المضغوط المكيف. ينتقل بخار الزيت عبر خطوط الأنابيب ليغطي الأسطح المنزلقة الداخلية للأسطوانات، وبكرات الصمامات، ومجموعات المحامل، مما يقلل من معاملات الاحتكاك من معدن إلى آخر، ويخفف من أضرار التآكل الجاف خلال ملايين دورات الحركة الترددية. يسمح التحكم في معدل التنقيط القابل للتعديل للفنيين بمطابقة حجم التشحيم مع متطلبات استهلاك الهواء للمعدات الفردية.
- يتبع مسار تدفق الهواء المتسلسل بدقة الفلتر ← المنظم ← تسلسل التشحيم لمنع تلوث الزيت في وسائط الفلتر وموازنة الضغط للمكونات الداخلية
- يزيل تصميم الاتصال المعياري المتشابك متطلبات تجهيزات الأنابيب الانتقالية المخصصة بين القطاعات الوظيفية الفردية
- تدعم أقواس التثبيت المعدنية العالمية على شكل حرف L تركيب اللوحة الرأسية على إطارات الماكينة وخزائن التحكم ومحطات الهواء المركزية
- تسمح قابلية التوسعة المعيارية بتعديل مقاييس الضغط الإضافية وملحقات تصريف الضغط التفاضلي وأغطية الأوعية الواقية بعد التثبيت
تخضع كل قناة تدفق داخلية لتصنيع CNC دقيق للتخلص من أسطح الصب الخشنة التي تلتقط تراكم الجسيمات وتخلق مناطق انخفاض الضغط المحلية. تحافظ هندسة التجويف الداخلي السلس على إنتاجية هواء ثابتة عبر نطاق سعة التدفق المقدر بالكامل، مما يتجنب اختناقات الأداء أثناء ذروة التشغيل المتزامن للمشغلات المتعددة. يقوم المهندسون الذين يصممون أنظمة توزيع الهواء المركزية بإعطاء الأولوية للمجموعات الثلاثية المتكاملة على مرشح مستقل منفصل، ومنظم، وأجهزة تشحيم خصيصًا لخاصية التدفق المتوازن وميزة البصمة المدمجة داخل مساحات حاوية الماكينة المقيدة.
ميزات التصميم الرئيسية المضمنة لتكييف الهواء المضغوط المستقر
تعرض البيئات الهوائية الصناعية أجهزة تحضير الهواء للاهتزاز الميكانيكي المستمر، ودورات درجة الحرارة المحيطة المتغيرة، وضغط الهواء الداخل المتقلب ودورات تراكم المكثفات اليومية. تفتقر وحدات معالجة الهواء العامة منخفضة التكلفة إلى التعزيز الهيكلي وآليات الضبط الدقيقة المطلوبة للحفاظ على أداء تكييف ثابت على مدار التشغيل المستمر لعدة سنوات. يشتمل التجميع الثلاثي المتكامل على العديد من تحسينات التصميم الخاصة التي تستهدف القضاء على أوضاع الفشل الشائعة التي لوحظت في أجهزة معالجة الهواء المنفصلة التقليدية.
يمثل استقرار ضبط الضغط أحد أكثر الترقيات الوظيفية المضمنة تأثيرًا. تعمل آلية مقبض الضبط ذاتية القفل على إزالة خطر تغيير الضغط المعاير بعد دورات اهتزاز الماكينة المتكررة. بمجرد أن يقوم الفنيون بتدوير المقبض للوصول إلى ضغط التشغيل المستهدف، فإن الضغط المحوري للأسفل للمقبض يعمل على تشغيل هياكل قفل الأسنان الداخلية التي تعمل على تثبيت موضع الحجاب الحاجز المنظم بشكل آمن. لا يمكن أن يؤدي الارتطام العرضي أو الاهتزاز المستمر في ورشة العمل إلى تغيير قيم ضغط الإخراج المحددة مسبقًا، مما يؤدي إلى التخلص من مهام إعادة المعايرة المتكررة لموظفي الصيانة عبر نوبات الإنتاج اليومية.
- بنية صرف متعددة الخيارات تدعم التصريف اليدوي، والتصريف التلقائي للضغط التفاضلي، وتكوينات وعاء التصريف التلقائي الكامل من النوع العائم لمطابقة مستويات الرطوبة المميزة لورشة العمل
- مقاييس ضغط تناظرية عالية الدقة مع علامات مترية مزدوجة الوحدة لتقديم قراءات ضغط واضحة ومنخفضة المنظر أثناء جولات فحص الخط الروتينية
- أوعية بولي كربونات شفافة مقاومة للصدمات؛ تتضمن أحجام الإطارات الأكبر من 3000 إلى 5000 درعًا وقائيًا خارجيًا لمنع تشقق الوعاء أثناء تصادم المعدات العرضي
- أجسام صمامات مصنوعة من سبائك الألومنيوم المصبوبة ومقاومة للتآكل مع معالجة سطحية موحدة مضادة للأكسدة لإطالة عمر الخدمة في منشآت التصنيع ذات الرطوبة العالية
- تتم طباعة علامة مستوى الزيت المتدرجة مباشرة على أوعية التشحيم لمنع الإفراط في الملء أو عدم كفاية إمدادات الزيت التي تؤثر على أداء تزييت المحرك
يعالج تعدد استخدامات نظام الصرف معدلات توليد المكثفات المتغيرة عبر المنشآت الصناعية المختلفة. تعمل بيئات ورش العمل الداخلية الجافة ذات المحتوى الرطوبي المنخفض في الغلاف الجوي بكفاءة باستخدام أوعية التصريف اليدوية الأساسية، مما يتطلب تصريفًا دوريًا مجدولًا أثناء فترات إيقاف تشغيل المعدات اليومية. تستفيد المنشآت ذات الرطوبة المحيطة العالية أو ضواغط الهواء المبردة بالماء من متغيرات تصريف الضغط التفاضلي، والتي تقوم تلقائيًا بتفريغ المكثفات المتراكمة عندما تصل فروق الضغط الداخلي إلى عتبات محددة مسبقًا دون تدخل يدوي من المشغل. تعمل تكوينات الصرف العائمة الأوتوماتيكية بالكامل على خدمة خطوط إنتاج مستمرة بدون طيار على مدار 24 ساعة حيث يكون الوصول إلى الصيانة المجدولة محدودًا، مما يؤدي إلى تصريف السوائل المتراكمة بمجرد وصول مستويات المكثفات إلى ارتفاعات حرجة داخل أوعية تخزين المرشح.
يعمل تشطيب السطح واختيار المواد على تعزيز الموثوقية التشغيلية على المدى الطويل. تتلقى جميع الأسطح المعدنية الخارجية طلاء إلكتروستاتيكي موحد مضاد للتآكل لمقاومة التعرض للأكسدة من الأبخرة الكيميائية المحمولة بالهواء الشائعة في مصانع تجهيز الأغذية وصباغة المنسوجات وتصنيع المعادن. تستخدم حشوات الختم الداخلية مركبات مطاطية مقاومة للزيت متوافقة مع زيت تشحيم التوربينات ISO VG32، مما يقاوم التورم والتصلب والتسرب الجزئي بعد آلاف دورات التسخين والتبريد في درجات الحرارة المحيطة.وحدة SMC من النوع AC FRLيجمع بين كل هذه التحسينات في التصميم المادي والميكانيكي لتقديم أداء ثابت لتكييف الهواء غير متوفر في بدائل إعداد الهواء غير المعيارية للمبتدئين.
مجالات التطبيقات الصناعية ذات الطيف الكامل عبر التصنيع الآلي
يتطلب كل سير عمل إنتاجي يستخدم الهواء المضغوط كوسيلة أساسية لنقل الطاقة تكييف هواء موحدًا لحماية الأجهزة الهوائية الدقيقة. وبدون الترشيح الموحد وتثبيت الضغط والتشحيم المتحكم فيه، تواجه المعدات الآلية خرج حركة غير متناسق وزيادة معدلات تآكل المكونات ووقت التوقف غير المخطط له الذي يعطل جدولة الإنتاج المستمر. تتكيف المجموعة الثلاثية المعيارية بسلاسة مع القطاعات الصناعية المتنوعة مع جودة الهواء المضغوط الفريدة ومتطلبات تنظيم الضغط.
خطوط تجميع مكونات السيارات
تتطلب تركيبات التثبيت الآلية، والمفكات الهوائية، وأسطوانات تحديد المواقع، وأجهزة مناولة نقل المواد ضغط هواء منظمًا بإحكام للحفاظ على عزم دوران ثابت للتجميع وتحديد موضع الأجزاء بدقة. تولد ورش السيارات ذات الحجم الكبير تلوثًا كبيرًا بالجسيمات المعدنية من محطات القطع والتصنيع؛ تعترض وسائط الفلتر النحاسية مقاس 5 ميكرومتر نشارة المعادن الدقيقة قبل أن تلحق الضرر بمكبات الصمامات الدقيقة ومكونات إغلاق الأسطوانة. يعمل تعديل الضغط ذاتي القفل على التخلص من تقلبات عزم الدوران عبر آلاف دورات التجميع اليومية.
معدات تعبئة المواد الغذائية والمشروبات
تعمل آلات تعبئة الزجاجات ومشغلات إغلاق الكرتون ومحطات وضع العلامات ضمن بيئات يتم التحكم في درجة حرارتها مع مستويات رطوبة محيطة مرتفعة. تعمل أوعية الترشيح الشفافة على تبسيط مراقبة المكثفات لمنع تلوث خطوط إمداد الهواء المخصصة للطعام بقطرات الماء. يمكن معايرة معدلات تدفق رذاذ زيت التشحيم إلى الحد الأدنى من مستويات الإنتاج لتجنب خطر ملامسة بخار الزيت للسلع الاستهلاكية المعبأة، مما يلبي المعايير التشغيلية للنظافة الصناعية.
أتمتة التجميع الدقيق للإلكترونيات
تعتمد روبوتات انتقاء المكونات الصغيرة ووضعها، وأدوات قطع لوحات الدوائر الإلكترونية، وأسطوانات تحديد المواقع ذات التجويف الصغير، على ضغط الإخراج فائق الثبات للتخلص من الارتعاش الجزئي أثناء معالجة المكونات الدقيقة. تتجنب قنوات تدفق الهواء الداخلية منخفضة الاضطراب تموج الضغط الذي يؤدي إلى حركة غير متناسقة للمشغل، مما يقلل من هدر المكونات غير الصحيحة أثناء دورات الإنتاج المثبتة على السطح عالية السرعة.
تشمل قطاعات النشر الرئيسية الإضافية آلات تصنيع المنسوجات، والمعدات المساعدة لقولبة حقن البلاستيك، وخطوط تعبئة الأدوية، والأنظمة الروبوتية لمنصات النقل اللوجستية، وآلات التثقيب الهوائية لتصنيع المعادن، ومحطات المعالجة الآلية للنوافذ/الأبواب. يقوم كل رأس عمودي بضبط مواصفات الوحدة الأساسية وفقًا لذروة الطلب على تدفق الهواء، ونقطة ضبط ضغط التشغيل، وتركيز الرطوبة المحيطة، وعتبات التلوث بالجسيمات المقبولة لمعايير مراقبة جودة المنتج النهائي.
عادةً ما تنشر تركيبات مشعب الهواء الرئيسية المركزية حجم إطار كبير يبلغ 4000 أو 5000 تجميعًا مباشرةً من منافذ ضاغط الهواء الأساسي لإجراء تكييف الهواء الأساسي بالجملة لشبكات توزيع الهواء المضغوط في المصنع بأكمله. يتم تركيب متغيرات حجم الإطار الأصغر 1000 و2000 مباشرةً على خزانات التحكم الفردية المستقلة في الماكينة لتوفير تشذيب وترشيح الضغط الموضعي الثانوي للمعدات ذات متطلبات التشغيل الدقيقة الفريدة المنفصلة عن معلمات ضغط مصدر الهواء الرئيسي في المصنع.
تقوم فرق هندسة المرافق بتوحيد معايير التجميعات الثلاثية المعيارية الموحدة لتبسيط إدارة مخزون قطع الغيار. تتلاءم خراطيش الفلتر البديلة الفردية، وتجميعات أغشية المنظم، وإدخالات فوهة أداة التشحيم مع متغيرات حجم الإطار المتطابقة، مما يلغي الحاجة إلى تخزين مجموعات مكونات احتياطية متميزة للمرشح المنفصل، وأجهزة التنظيم وأداة التشحيم التي يتم الحصول عليها من العديد من الشركات المصنعة المنفصلة. ويعمل توافق المكونات الموحد هذا على تبسيط عملية تنظيم قطع الغيار في المستودعات ويقلل من تأخيرات المهلة الزمنية أثناء عمليات الإصلاح والصيانة العاجلة في الموقع.
أكمل مصفوفة المعلمات الفنية القياسية لأحجام سلسلة التيار المتردد
تغطي خمسة تصنيفات مختلفة لحجم الإطار النطاق الكامل لمتطلبات حجم تدفق الهواء المضغوط الصناعي واتصالات خطوط الأنابيب، بدءًا من التجميعات الصغيرة الملولبة M5 المدمجة للروبوتات الصغيرة الدقيقة وحتى متغيرات المنافذ الكبيرة مقاس 1 بوصة لمحطات معالجة مشعب الهواء الرئيسية على مستوى المصنع. يحمل كل حجم إطار حدود أبعاد ثابتة وسعة إنتاجية قصوى ونوافذ تشغيل الضغط وقواعد توافق الملحقات القابلة للتبديل التي تشير إليها فرق الهندسة أثناء مراحل تصميم تخطيط النظام الهوائي.
| نموذج إطار سلسلة AC | المواصفات القياسية لخيط المنفذ | أقصى ضغط العمل المسموح به | تنظيم نطاق الضغط | يتضمن غطاء حماية لوعاء الفلتر |
|---|---|---|---|---|
| AC1000 | م5 × 0.8 | 1.0 ميجا باسكال | 0.05 – 0.7 ميجا باسكال | لا |
| ايه سي 2000 | ب1/4 | 1.0 ميجا باسكال | 0.05 – 0.85 ميجا باسكال | لا |
| ايه سي 3000 | حزب العمال 3/8 | 1.0 ميجا باسكال | 0.05 – 0.85 ميجا باسكال | نعم |
| ايه سي 4000 | حزب العمال 1/2 / حزب العمال 3/4 | 1.0 ميجا باسكال | 0.05 – 0.85 ميجا باسكال | نعم |
| ايه سي 5000 | بي تي 1 | 1.0 ميجا باسكال | 0.05 – 0.85 ميجا باسكال | نعم |
تنطبق معايير الأداء الميكانيكي الثابت العالمية على جميع متغيرات حجم الإطار بغض النظر عن الاختلافات في حجم المنافذ، مما يؤدي إلى وضع معايير تشغيلية دنيا متسقة لخط إنتاج السلسلة بالكامل:
- تصنيف اختبار الضغط: 1.5 ميجا باسكال للتحقق من السلامة الهيكلية أثناء فحص جودة الإنتاج
- نطاق درجة حرارة تشغيل سائل الهواء المحيط والمضغوط المسموح به: من 5 درجات مئوية إلى 60 درجة مئوية دون تدهور أداء المكونات
- تصنيف دقة ترشيح وسائط الفلتر القياسي: كفاءة التقاط جسيمات موحدة تبلغ 5 ميكرومتر عبر جميع وحدات مرشح التركيز البؤري التلقائي
- درجة سائل التشحيم المتوافقة المعينة: زيت التوربينات الصناعية ISO VG32 للحصول على رذاذ متسق وأداء مضاد للتآكل
- مادة بناء قاعدة الوعاء: بولي كربونات شفافة مقاومة للصدمات مع علامات مطبوعة لمؤشر مستوى السائل
تعمل رموز لاحقة الطلب القابلة للتخصيص على تمكين ضبط المواصفات لظروف التشغيل الخاصة بالموقع. تحدد معدِّلات الكود الزائد نوع آلية التصريف واتجاه تركيب مقياس الضغط المتكامل والملحقات التكميلية الاختيارية بما في ذلك أقواس التثبيت وملحقات التحكم في التدفق والمبيتات الواقية للوعاء المضاد للتصادم. يعمل هيكل الطلب الموحد على تبسيط عملية شراء المكونات عبر المناطق ويضمن توافقًا متسقًا مع مواصفات وحدة الاستبدال لمعدات خط الإنتاج المتماثلة المثبتة عبر مواقع المصانع المتعددة التي تديرها نفس مؤسسة التصنيع.
توفر رسومات تخطيط الأبعاد التي تم إصدارها لكل حجم إطار قياسات دقيقة لمساحة التركيب الأفقي والرأسي لدعم تخطيط مساحة خزانة التحكم والتصميم الهيكلي لإطار الماكينة أثناء المراحل الهندسية السابقة للإنتاج. تعمل التفاوتات التفصيلية للأبعاد المحورية والقطرية على التخلص من تعارضات التركيب عند تعديل خطوط الإنتاج الحالية باستخدام أجهزة إعداد الهواء المحسنة، وتجنب تعديلات الآلات المكلفة في الموقع لاستيعاب هندسة التركيب غير المتطابقة بين مكونات معالجة الهواء المقسمة القديمة والتجمعات الثلاثية المتكاملة الجديدة.
التثبيت القياسي وسير عمل معايرة الضغط خطوة بخطوة
يعد التجميع غير الصحيح، واتجاه تدفق الهواء المعكوس، وإعدادات الضغط التي تمت معايرتها بشكل غير صحيح من بين الأسباب الجذرية الثلاثة الأولى لفشل وحدة إعداد الهواء المبكر وتلف الأجهزة الهوائية. يؤدي اتباع قائمة فحص التثبيت التسلسلي القياسية إلى القضاء على الأخطاء البشرية التي يمكن تجنبها أثناء إجراءات التركيب والتشغيل الأولية، مما يحافظ على العمر التشغيلي الكامل للتجميع الثلاثي المتكامل وجميع معدات التنفيذ الهوائية المتصلة.
يجب أن تبدأ جميع إجراءات التثبيت بإزالة الضغط الكامل للخط الرئيسي لإمداد الهواء المضغوط بالمصنع للتخلص من مخاطر تفريغ الهواء عالي الضغط المفاجئ أثناء أعمال تركيب المكونات والتوصيل. يجب أن يتأكد الفنيون من إغلاق نظام الضاغط وتنفيس الضغط المتبقي لخط الأنابيب قبل التعامل مع مجموعة الوحدة ومرفق تركيب سن الأنبوب وعمليات تركيب المقياس.
- 1. قم بلف شريط ختم PTFE بالتساوي حول تجهيزات خيط الأنابيب الخارجية قبل ربط موصلات المدخل / المخرج في منافذ جسم صمام الوحدة للقضاء على تسرب الهواء في الوصلات الملولبة؛ تجنب الإفراط في تشديد الوصلات الملولبة لوعاء البولي كربونات لمنع تكسير المواد وكسور الإجهاد
- 2. تحقق من أسهم تحديد التدفق الاتجاهي المطبوعة على السطح العلوي لإطار الألومنيوم المدمج؛ يجب أن يدخل الهواء المضغوط إلى منفذ مرشح التركيز البؤري التلقائي الأيسر ويخرج من منفذ تشحيم AL الأيمن، ويؤدي التثبيت العكسي إلى تعطيل الترشيح المتسلسل وتلويث المكونات الداخلية للمنظم ببقايا رذاذ الزيت
- 3. قم بتأمين دعامة التثبيت المعدنية على شكل حرف L على إطار الماكينة المسطحة الرأسية أو أسطح لوحة الخزانة باستخدام أدوات تثبيت للخدمة الشاقة، مما يضمن عدم وجود أي تشغيل ميكانيكي جانبي ينقل الاهتزاز إلى جسم الوحدة أثناء دورات تشغيل المعدات
- 4. قم بتوصيل مقياس الضغط المعاير بمنفذ المقياس المخصص في وحدة المنظم المركزي، وقم بربط تركيبات المقياس فقط باستخدام عزم الدوران اليدوي لتجنب إتلاف أغشية استشعار ضغط المقياس الداخلي
- 5. قم باستعادة مصدر الهواء المضغوط منخفض الحجم إلى مجموعة الوحدة، وارفع مقبض تعديل المنظم المركزي لأعلى لتنشيط وظيفة ضبط الضغط؛ قم بالتدوير في اتجاه عقارب الساعة لزيادة ضغط المخرج وعكس اتجاه عقارب الساعة لتقليل ضغط التسليم حتى يتم تسجيل نقطة الضبط المستهدفة على قرص المقياس التناظري
- 6. بمجرد استقرار قيمة ضغط التشغيل المطلوبة، اضغط على مقبض الضبط بالكامل لأسفل لتشغيل آلية الأسنان ذاتية القفل الداخلية وتأمين إعدادات الضغط المعايرة بشكل دائم ضد الانجراف الناجم عن الاهتزاز
- 7. قم بفك قفل منفذ تعبئة الزيت العلوي لوحدة التشحيم باستخدام أداة مفتاح سداسية قياسية، ثم صب زيت التوربين ISO VG32 المخصص في الخزان الداخلي دون تجاوز الحد الأقصى لخط مؤشر مستوى السائل المطبوع على جدران الوعاء الشفافة، وأعد ربط قفل منفذ الزيت لإغلاقه ضد تسرب الهواء.
- 8. برغي التحكم في معدل تنقيط رذاذ زيت التشحيم الدقيق: يؤدي الدوران في اتجاه عقارب الساعة إلى زيادة حجم رذاذ الزيت لمحطات التشغيل المتعددة ذات الاستهلاك العالي للهواء، كما أن الدوران عكس اتجاه عقارب الساعة يقلل من إخراج الضباب لمعدات الروبوتات الدقيقة منخفضة التدفق الحساسة للتلوث الزائد ببخار الزيت
يتطلب التحقق من صحة التشغيل بعد التثبيت تشغيلًا مستمرًا لإمداد الهواء الكامل لمدة 30 دقيقة في ظل ظروف ذروة حمل المعدات لتأكيد أداء الضغط المستقر وإخراج رذاذ الزيت المتسق. يقوم الفنيون بفحص جميع الوصلات الملولبة وتوصيلات الوعاء والطبقات المتشابكة المعيارية بصريًا بحثًا عن علامات تسرب الهواء الدقيقة عبر محلول اختبار فقاعات الصابون المطبق على جميع أسطح التزاوج. يتطلب أي تسرب للهواء قابل للاكتشاف التفكيك وإعادة تطبيق شريط الختم PTFE وإعادة ربط عزم الدوران المتحكم فيه لحل تسرب المفاصل قبل استئناف التشغيل الكامل لخط الإنتاج.
بالنسبة للتركيبات المتشعبة الرئيسية على مستوى المنشأة ذات مجموعات AC4000 وAC5000 ذات حجم الإطار الكبير، يوصى باستخدام وسادات التثبيت المطاطية الإضافية لعزل الاهتزاز أسفل أسطح التركيب ذات الدعامة المعدنية على شكل حرف L لتخفيف انتقال اهتزاز الضاغط كبير الحجم إلى جسم وحدة تحضير الهواء. يعمل عزل الاهتزاز على تقليل إجهاد الكلال على المدى الطويل على أغشية المنظم الداخلي والمفاصل الملولبة لوعاء المرشح، مما يزيد من إجمالي فترة الخدمة بين عمليات إصلاح الوحدة الكاملة.
تحليل الأداء المقارن ضد مكونات تحضير الهواء المنفصل
يزن العديد من مهندسي تصميم الأنظمة الهوائية بنيتين متميزتين لأجهزة تكييف الهواء أثناء التخطيط الأولي لتخطيط المشروع: مجموعات وحدات ثلاثية متكاملة تمامًا أو ثلاث وحدات منفصلة للمرشح والمنظم ووحدة التشحيم مرتبطة عبر تجهيزات الأنابيب المتوسطة. يحمل كل تكوين مقايضات تشغيلية فريدة تتعلق بتعقيد التثبيت، والبصمة الفضائية، ومخاطر التسرب، وإمكانية الوصول إلى الصيانة وأداء التكييف المتسق على المدى الطويل.
| بُعد تقييم الأداء | مجموعة وحدات ثلاثية متكاملة | أجهزة تصفية/منظم/أداة تزييت منفصلة منفصلة |
|---|---|---|
| إجمالي نقاط خطر التسرب في خطوط الأنابيب | الحد الأدنى من اتصالات التعشيق الداخلي؛ فقط اثنين من المفاصل الملولبة للمدخل/المخرج المعرضة لاحتمال التسرب | تجهيزات أنابيب انتقالية متعددة بين ثلاث وحدات منفصلة، مما يزيد بشكل كبير من احتمال تسرب الهواء الإجمالي |
| متطلبات بصمة التثبيت | يعمل تصميم الإطار الموحد المدمج على تقليل إشغال مساحة اللوحة الرأسية والأفقية بنسبة 40% في المتوسط | تتطلب ثلاث وحدات مستقلة مساحة سطحية موسعة للتركيب مع وجود فجوات فصل للوصول إلى صيانة الوعاء بشكل فردي |
| انخفاض الضغط من خلال التجميع | تعمل قنوات التدفق الداخلي المستمر السلس على الحد من فقدان الضغط المتزايد عبر طيف التدفق الكامل | تعمل تركيبات كوع الأنابيب متعددة الاتجاهات على إنشاء مقاومة تراكمية للتدفق وانخفاض ضغط النظام المرتفع أثناء ذروة إنتاجية الهواء |
| إمكانية الوصول إلى الصيانة المركزية | تم وضع جميع الأوعية الثلاثة القابلة للخدمة على مستوى رأسي واحد لإجراء فحص بصري متزامن واستبدال المكونات | يتطلب تحديد موضع الوحدة المتناثرة وصولاً ماديًا منفصلاً إلى ثلاثة مواقع تركيب متميزة لمهام الفحص الروتيني |
| خطر انجراف الضغط الناجم عن الاهتزاز | إطار واحد من الألومنيوم الصلب يمنع حركة المكونات النسبية بين وحدات المنظم والفلتر | يسمح تركيب الوحدة المستقلة بتغيير موضعي بسيط في ظل اهتزاز ورشة العمل المستمر، مما يؤدي إلى تغيير نقاط ضبط الضغط المُعايرة تدريجيًا |
| توحيد مخزون قطع الغيار | تتوافق المكونات الاحتياطية للخرطوشة والحجاب الحاجز والفوهة الموحدة عبر متغيرات حجم الإطار المتطابقة من سلسلة منتجات واحدة | تتطلب الأجهزة المنفصلة من خطوط الإنتاج المنفصلة تخزين أرقام قطع غيار فريدة متعددة مع توافق متبادل محدود |
أحيانًا ما تجد أجهزة تكييف الهواء المنفصلة انتشارًا محدودًا داخل أنظمة خطوط الأنابيب الصناعية المتخصصة ذات التدفق العالي للغاية حيث يصبح التباعد المخصص بين مراحل الترشيح وتنظيم الضغط والتشحيم إلزاميًا لقيود العملية الفريدة. بالنسبة لأكثر من تسعين بالمائة من عمليات التجميع الآلي القياسية والتعبئة ومعالجة المواد والتركيبات الهوائية الدقيقة للروبوتات، توفر التجميعات الثلاثية المعيارية المتكاملة أداءً متوازنًا فائقًا عبر جميع معايير التقييم المقاسة المدرجة في مصفوفة المقارنة أعلاه.
تؤكد البيانات التشغيلية طويلة المدى التي تم جمعها عبر عمليات نشر خطوط الإنتاج متعددة السنوات أن الوحدات الثلاثية المعيارية المتكاملة تقلل إجمالي ساعات عمل الصيانة الروتينية بنسبة ثلاثين بالمائة تقريبًا سنويًا عند مقارنتها بإعدادات المكونات المقسمة المكافئة. يؤدي الفحص الموحد والوصول إلى استبدال المكونات إلى القضاء على سفر الفنيين المتكرر بين مواقع تركيب الأجهزة المنفصلة والمتناثرة، مما يؤدي إلى تبسيط جولات سلامة المعدات قبل التحول اليومية والتحقق من الأداء التي تجريها فرق صيانة المنشأة.
وحدة SMC من النوع AC FRLيضخم مزايا التجميع المعياري المتأصلة هذه من خلال تصنيع قناة التدفق الداخلي المحسنة، وبناء الإطار المتشابك المعزز وهندسة المكونات الاحتياطية القياسية القابلة للتبديل غير المتوفرة من مجموعات معالجة الهواء المعيارية العامة غير المتسلسلة التي توفرها الشركات المصنعة للمكونات المتنافسة.
جدول الصيانة الروتينية المنظمة وقواعد استبدال المكونات
تعمل الصيانة الوقائية المجدولة المتسقة على إطالة عمر الخدمة الوظيفي لمجموعات إعداد الهواء بشكل مباشر وتمنع فشل الأجهزة الهوائية غير المخطط له الناتج عن وسائط الترشيح المتدهورة أو خزانات مواد التشحيم المستنفدة أو مكونات ختم المنظم الداخلي البالية. يؤدي إنشاء فترات زمنية محددة للفحص والخدمة تتماشى مع ساعات تشغيل المعدات إلى إنشاء سير عمل صيانة يمكن التنبؤ به للموظفين الفنيين بالمنشأة، مما يؤدي إلى القضاء على سيناريوهات الإصلاح الطارئة التفاعلية الناتجة عن إهمال تدهور أجهزة تكييف الهواء.
مهام الفحص البصري اليومية قبل التحول
فحص وعاء الفلتر الشفاف للتأكد من حجم المكثفات المتراكمة؛ قم بتنفيذ إجراء التصريف اليدوي إذا وصل السائل إلى نصف سعة الوعاء الإجمالية. تحقق من مستوى خزان زيت التشحيم وأعد ملء زيت التوربين ISO VG32 قبل أن ينخفض المستوى إلى ما دون علامة المؤشر الأدنى المطبوعة. تحقق من أن قراءة قرص مقياس الضغط تتطابق مع نقطة ضبط التشغيل المستهدفة، مع التأكد من بقاء مقبض القفل مضغوطًا بالكامل لمنع انحراف الضغط الناجم عن الاهتزاز.
دورة الخدمة الوظيفية الكاملة الشهرية
قم بخفض ضغط مجموعة الوحدة تمامًا، وقم بإزالة وعاء الفلتر واستخرج خرطوشة الفلتر النحاسي لتدفق الهواء المضغوط مرة أخرى لإزالة تراكم الجسيمات المحاصرة. افحص جميع الحشيات الملولبة للوعاء بحثًا عن أي تصلب أو تشقق أو علامات تسرب طفيفة للزيت/الماء؛ استبدال الأختام المطاطية المتدهورة للقضاء على مخاطر تسرب المفاصل. اضبط معدل تقطير رذاذ زيت التشحيم ليتوافق مع متطلبات استهلاك هواء الذروة المحدثة للمعدات بعد مراجعات إنتاجية الإنتاج الشهرية.
إجراءات الإصلاح العميق الفصلية
قم بتفكيك وحدة المنظم بالكامل لفحص حاجز التوازن الداخلي بحثًا عن التمدد أو التمزقات الدقيقة أو تلف الجسيمات السطحية. قم بتنظيف مجموعة فوهة التشحيم لإزالة بقايا الزيت الصلبة التي تحد من تدفق توليد الضباب بشكل ثابت. التحقق من صحة جميع طبقات التوصيل المتشابكة المعيارية لتسرب الهواء عبر محلول اختبار فقاعات الصابون، وإعادة ربط أدوات التثبيت السائبة واستبدال موانع التسرب المتشابكة البالية حسب الحاجة.
- الاستبدال الإلزامي الفوري لخرطوشة الفلتر: تعرض وسائط الفلتر تغيرًا شديدًا في اللون بسبب تلوث الجسيمات المستمر أو فشل التنظيف الخلفي في استعادة أداء إنتاجية الهواء المتسق
- الاستبدال الكامل لمجموعة غشاء المنظم: تشير ارتفاعات تقلب الضغط المرئي أثناء دورات تحميل المعدات المستقرة إلى إجهاد الحجاب الحاجز الداخلي وتمدد المواد
- استبدال مكون فوهة المشحم: يستمر إخراج رذاذ الزيت غير المتناسق بعد التنظيف الشامل بالمذيبات لممرات التدفق الداخلي للفوهة
- استبدال كامل لمجموعة الوعاء: يُحدث غلاف البولي كربونات شقوقًا صغيرة على السطح أو غشاوة دائمة تعيق الفحص البصري لمستوى السائل الشفاف
يجب أن تتبع جميع أعمال التفكيك واستبدال المكونات بشكل صارم بروتوكولات أمان خفض الضغط لتجنب تفريغ الهواء عالي الضغط المفاجئ أثناء إزالة الوعاء وخدمة الوحدة الداخلية. يجب على فنيي الصيانة ارتداء معدات حماية العين القياسية خلال جميع إجراءات تنظيف خرطوشة الفلتر وإعادة تعبئة الزيت وتفكيك المنظم الداخلي لمنع ملامسة المكثفات الملوثة أو بقايا سوائل التشحيم.
يجب على المرافق التي تعمل في البيئات الصناعية لتصنيع المعادن أو معالجة المعادن شديدة الغبار أن تسرع جميع الجداول الزمنية لفترات الصيانة المجدولة بنسبة خمسين بالمائة، حيث تعمل تركيزات الجسيمات المرتفعة المحمولة جواً على تسريع انسداد وسائط الترشيح ومعدلات التآكل الكاشطة للمكونات الداخلية أعلى بكثير من المستويات الأساسية لتلوث ورشة العمل القياسية.
حل الأسئلة الفنية المتداولة لمهندسي الهواء
1. ما الذي تمثله بادئة تسمية منتج AC في نظام تصنيف التجميع الثلاثي للسلسلة؟
تجمع تسمية AC بين الاختصارات للمجموعات الفرعية الوظيفية الثلاثة المتكاملة التي تشكل الوحدة الثلاثية الكاملة لتكييف الهواء: يشير AF إلى مرشح الهواء، ويمثل AR منظم الهواء ويحدد AL جهاز تشحيم الهواء. يشير ملصق التيار المتردد الموحد إلى مجموعة متشابكة تم تجميعها مسبقًا في المصنع لجميع وحدات إعداد الهواء الأساسية الثلاثة في إطار تثبيت واحد، مما يميز خط الإنتاج هذا عن أجهزة المكونات المنفصلة AF أو AR أو AL بدون إطارات اتصال معيارية متكاملة.
2. ما هو تسلسل توصيل خط أنابيب إمداد الهواء المضغوط القياسي الذي يجب تنفيذه لهذا التجميع الثلاثي؟
يتبع مسار تدفق الاتصال الموصى به من قبل الصناعة العالمية خط الإمداد الرئيسي للضاغط ← منفذ مدخل التجميع الثلاثي للتيار المتردد ← مجمعات صمام الملف اللولبي النهائية، ومشغلات الأسطوانات ومحطات الأدوات الهوائية. يجب أن ينتقل الهواء بشكل تسلسلي عبر مراحل المرشح والمنظم ثم أداة التشحيم بترتيب ثابت؛ يؤدي عكس منافذ المدخل والمخرج إلى حدوث تلوث لا رجعة فيه لأغشية التوازن الداخلي للمنظم عن طريق بقايا رذاذ زيت التشحيم والجسيمات غير المصفاة المحاصرة داخل غرف وسائط المرشح.
3. ما هي الاختلافات التشغيلية التي تفصل بين التكوينات اليدوية والضغط التفاضلي وتكوينات وعاء التصريف الأوتوماتيكي بالكامل؟
تعتمد أوعية التصريف اليدوية على التشغيل الفعلي للمشغل المجدول لتصريف المكثفات المتراكمة، وهي مناسبة للمرافق الداخلية منخفضة الرطوبة مع نوافذ إيقاف التشغيل للصيانة اليومية التي يمكن التنبؤ بها. تقوم متغيرات تصريف الضغط التفاضلي تلقائيًا بطرد تراكم السائل عندما تتجاوز فروق الضغط بين جانبي مدخل ومخرج الفلتر عتبات محددة مسبقًا، وتعمل فقط أثناء مرور تدفق الهواء المستمر عبر المجموعة. تعمل أنظمة الصرف الأوتوماتيكية من النوع العائم بالكامل على تنشيط تفريغ المكثفات بناءً على ارتفاع السائل فقط داخل أوعية تخزين المرشح، وتعمل بشكل موثوق أثناء نوبات الإنتاج الممتدة غير المأهولة على مدار 24 ساعة بغض النظر عن تقلبات إنتاجية تدفق الهواء المتغيرة.
4. هل يمكن استخدام سوائل التشحيم البديلة غير ISO VG32 بأمان داخل وحدة التشحيم المدمجة؟
تعمل درجات لزوجة الزيت غير المعتمدة أو تركيبات مواد التشحيم غير الصناعية على تعطيل رذاذ الرذاذ الدقيق المتسق داخل مجموعة فوهة مشحم AL، مما يؤدي إلى طلاء غير متساوي للأسطح المنزلقة للمشغل الداخلي أو تراكم الزيت السميك المتبقي الذي يسد ممرات التدفق الضيقة داخل مكونات بكرة الصمام النهائية. يحافظ زيت التشحيم الهوائي من فئة ISO VG32 فقط على أداء الانحلال المعاير المطابق لهندسة أبعاد الفوهة الداخلية المصممة في وحدات التشحيم المتسلسلة، مما يزيل خطر تشويش الصمام المبكر أو إخراج حركة الأسطوانة غير المتسقة.
5. كيف يمكن للمهندسين تحديد حجم إطار سلسلة AC الصحيح لمشاريع تصميم تخطيط النظام الهوائي الجديد؟
تعتمد حسابات اختيار حجم الإطار على متغيرين أساسيين أساسيين: إجمالي حجم استهلاك الهواء المتزامن الأقصى لجميع المحركات الهوائية المتصلة في اتجاه مجرى النهر ومواصفات قطر منفذ خط أنابيب الهواء المضغوط الاسمي داخل شبكة التوزيع الحالية للمنشأة. إن مطابقة حجم سن المنفذ مع أنابيب الإمداد الرئيسية المثبتة مسبقًا يلغي متطلبات محولات تركيب الانتقال المخصصة، في حين أن تحديد حجم الإطار مع قدرة التدفق المقدرة التي تتجاوز ذروة الطلب على الهواء المتزامن يمنع انخفاض الضغط المفرط وحركة المحرك غير المتسقة أثناء دورات تشغيل الإنتاج ذات التحميل الكامل.
6. هل يدعم التجميع الثلاثي التثبيت في اتجاهات التركيب المقلوبة أو الأفقية؟
تشجيانغ Ouleikai الهوائية المحدودة.توفر مجموعات قياسية لإعداد الهواء تم تصميمها لحل تحديات عدم استقرار جودة الهواء المضغوط عبر قطاعات الأتمتة الصناعية العالمية، مع توفر الوثائق الفنية الكاملة وموارد رسم الأبعاد لجميع متغيرات حجم إطار سلسلة AC.


